


Ana sayfa · Haberler · Sektör Haberleri · How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
Sektör Haberleri
How Long Does an Automotive Interior Injection Mold Last? | Mold Life Guide
2026-08-20Otomotiv İç Kalıpları İçin Kısa Cevap
Yeni bir SUV iç programı için takım alıcısı genellikle ilk teknik toplantıda aynı soruyu sorar: Yeniden takımlama yapmak zorunda kalmadan kalıp kaç döngüden sonra hayatta kalabilir? Kısa, pratik cevap, üretim sınıfı bir otomotiv iç kalıbının 100.000 ve 1.000.000'den fazla çekim uygulamaya bağlı olarak ve gösterge paneli çerçevesi veya hava yastığı kapağı gibi yüksek hacimli bir parça için iyi tasarlanmış bir Sınıf 101 aleti gerçekten bir milyon döngüyü aşabilir. Programınız için geçerli olan sayı dört şeye bağlıdır: çelik seçimi, kalıp tasarımı, reçine davranışı ve aletin üretim alanına ulaştığında nasıl çalıştırıldığı.
Takvim yaşı, enjeksiyon kalıbı için kullanışlı bir ölçü değildir. İki yıl boyunca depoda bekleyen bir alet neredeyse hiçbir şey kaybetmez; Agresif döngü süreleri, zayıf soğutma ve atlanan bakım ile üç vardiyada çalışan aynı takım, aylar içinde kullanım ömrünün çoğunu kaybedebilir. Otomotiv tedarikçilerinin kalıp ömrünü döngüler halinde belirtmelerinin nedeni budur ve doğru takip sorusunun, kalıbın ne zaman yapıldığı değil, nasıl çalıştırıldığı olduğudur.
Kalıp Ömrü Sayısı İç Parçalar İçin Gerçekte Ne İfade Ediyor?
En yaygın kullanılan referans sistemi, araçları hayatta kalacak şekilde tasarlandıkları döngü sayısına göre sıralayan SPI kalıp sınıflandırmasıdır. Aşağıdaki tablo, bir otomotiv iç kalıp teklifi verirken karşılaşacağınız sınıfları özetlemektedir.
| SPI Sınıfı | Tipik Çevrim Ömrü | Otomotiv İç Mekanlarında Nerede Görünür? |
|---|---|---|
| Sınıf 101 | 1.000.000'den fazla döngü | Yüksek hacimli gösterge paneli çerçeveleri, hava yastığı kapakları, orta konsol taşıyıcıları |
| Sınıf 102 | 1.000.000 döngüye kadar | Orta ila yüksek hacimli iç kaplama, havalandırma delikleri, bardak tutucular, konsol parçaları |
| Sınıf 103 | 300.000–500.000 döngü | Pilot yapılar, orta hacimli dekoratif kapaklar, kısa süreli iç mekanlar |
| Sınıf 104 | Yaklaşık 100.000 döngü | Düşük hacimli servis parçaları, niş kaplama çeşitleri |
| Sınıf 105 | 500 döngünün altında | Yalnızca prototip ve doğrulama örnekleri |
Otomotiv iç parçalarına yönelik çoğu seri takım, Sınıf 101 veya Sınıf 102 olarak fiyatlandırılır çünkü bu parçalar görünüş açısından kritiktir, yapısal olarak karmaşıktır ve yüksek hacimlerde üretilir. Daha düşük bir sınıf, kalıplama aşamasında paradan tasarruf sağlar, ancak genellikle onarım, arıza süresi ve program sona ermeden önce parça fiyatı riski açısından daha fazla maliyete neden olur. Sınıflandırma, aletin nasıl oluşturulduğunu açıklar, ne kadar süre çalışacağına dair bir garanti vermez.
Bir İç Kalıbın Ne Kadar Uzun Ömürlü Olduğunu Belirleyen Dört Faktör
Tek bir numara aramayı bıraktığınızda resim daha net hale gelir. İşin çoğunu dört faktör yapıyor.
Çelik Kalitesi ve Yüzey İşlemi
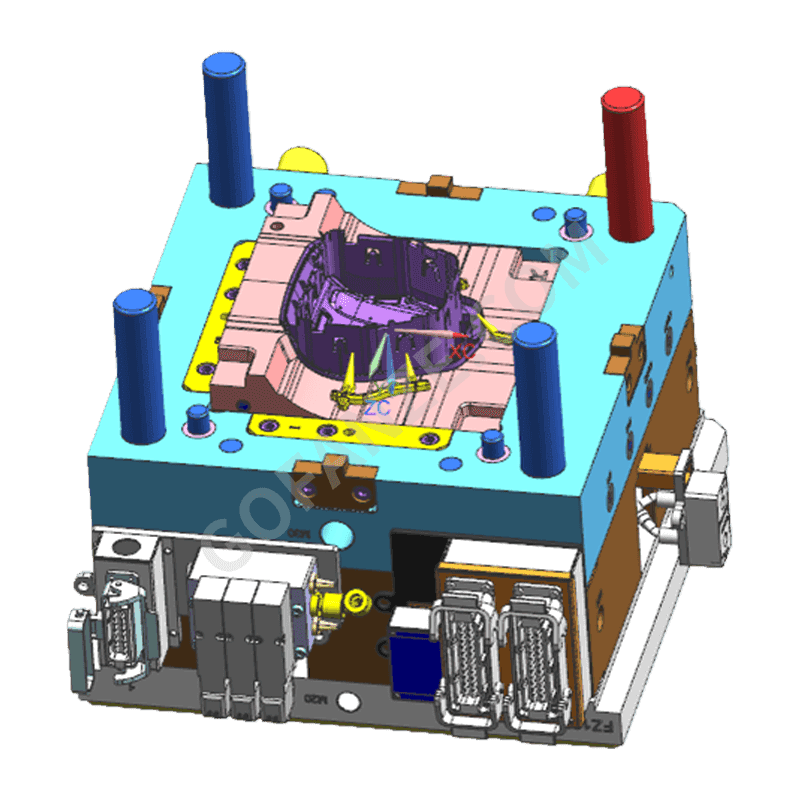
Takım çeliği ilk savunma hattıdır. Yüksek hacimli iç kalıplar, önceden sertleştirilmiş veya tamamen sertleştirilmiş çelikten, genellikle boşluk yüzeyinde 48-54 HRC aralığında kesilmeli ve hareketli bileşenler aşınma direnci için işlenmelidir. bir gösterge paneli çerçevesi enjeksiyon kalıbı Örneğin, parça yapısal olduğundan, görünür olduğundan ve yüksek hacimde çalıştığından normal olarak hem çekirdek hem de boşluk üzerinde sertleştirilmiş çelikten yapılmıştır. İlk yatırımı azaltmak için daha yumuşak bir kalite seçmek, onarım bütçesini programın ortasına taşır.
 Toptan Gösterge Paneli Çerçevesi Enjeksiyon Kalıbı Tedarikçiler, Şirket, İhracatçı Fanze T&M (Jiashan) Co., Ltd. Çin Toptan Gösterge Paneli Çerçevesi Enjeksiyon Kalıbı Tedarikçiler, Şirket, İhracatçı, Bu ürün grubu... Ürünü Görüntüle →
Yüzey işleme de aynı derecede önemlidir. Kapatma alanlarında ve kayar yüzeylerde nitrürleme, krom kaplama veya PVD kaplama, cam dolgulu reçinelerin neden olduğu aşındırıcı aşınmayı yavaşlatır. Doku doğru derinlikte kesildiğinde ve çelik dokulandırılmadan önce sertleştirildiğinde dokulu A yüzeyleri daha yavaş aşınır. Bu seçimler arkasındaki daha geniş mantığı takip ediyor otomotiv iç kalıp tasarım ilkeleri ve malzeme seçimi Araç fiyatlandırılmadan önce incelemeye değer.
Kalıp Tasarımı ve Parça Geometrisi
Parçanın geometrisi, aletin ne kadar stres absorbe etmesi gerektiğini belirler. İç kısımlar kesiklerle doludur: Döşeme panelleri için geçmeli bağlantılar, bardak tutucu mekanizmaları, havalandırma panjurları ve saklama bölmelerinin yumuşak açıklıkları. Her alttan kesme bir kızak, kaldırıcı veya dönen çekirdek gerektirir ve her hareketli çelik bileşen bir aşınma noktasıdır. Düzgün duvar kalınlığı, cömert yarıçaplar ve ısıyı ortadan kaldıran soğutma düzeni, hem parça kusurlarını hem de takım stresini eşit şekilde azaltır.
Bir DFM incelemesi, çelik kesilmeden önce bu alanları işaretlemelidir. Parça geometrisi sabitlendikten sonra kalıp tasarımcısı, kapatmaların nerede basitleştirilebileceğine, parçaların yeniden oluşturulmak yerine nerede değiştirilebileceğine ve sıcak noktaları önlemek için su hatlarının nereye yönlendirilmesi gerektiğine karar verir. Bu kararların kalıp ömrü üzerinde herhangi bir malzeme seçiminden daha büyük etkisi vardır.
Reçine Seçimi ve İşleme Koşulları
Kalıbın neyden yapıldığı kadar, kalıbın içinden geçenler de önemlidir. Cam dolgulu polipropilen ve naylon iç yapılarda yaygındır ve kapılar, kapatmalar ve yolluk sistemlerinde zımpara kağıdı gibi davranır. Şeffaf ve çok parlak PC parçaları, havalandırma alanlarındaki oksidasyonu hızlandıran daha yüksek erime sıcaklıkları gerektirir. Alev geciktirici malzemelerden kaynaklanan aşındırıcı yan ürünler, havalandırma düzenli olarak temizlenmezse çeliği çukurlaştırabilir.
İşleme koşulları resmi tamamlıyor. Kısa çevrim süreleri verimi artırdığı için caziptir, ancak bir parçayı çok erken çekmek, aşırı basınca karşı paketlemek veya namluyu sıcaklık penceresinin üst kısmında çalıştırmak takım ömrünü kısaltır. Gerçekçi bir çevrim süresi teklif eden tedarikçi, yalnızca programı değil, kalıbı da koruyor.
Bakım ve İşletme Disiplini
500.000 devire ulaşan bir kalıp ile 1.000.000 devire ulaşan bir kalıp arasındaki fark genellikle orijinal çelik değil, bakımdır. Önleyici bakım, bir proje planında sıkıcı görünebilir ancak bir otomotiv iç kalıbının ömrü boyunca en kontrol edilebilir tek faktördür. Havalandırma deliklerinin temizlenmesi, kızakların ve kaldırıcıların açıklık kontrollerine, su kanallarının kirecinin temizlenmesine ve sıcak yolluk sistemlerinin sabit bir programa göre sıcaklık ve sızıntı doğrulamasına ihtiyacı vardır.
Kızak hareketinde hafif bir tereddüt, kapıda hafif bir iz veya flaşın kademeli olarak arttığını bildiren operatör size erken uyarı veriyor demektir. Bu sinyaller göz ardı edilirse, bir sonraki sinyal yanıp söner ve ondan sonraki sinyal, her zaman onu önleyecek bakımdan daha pahalıya mal olan bir onarımdır.
Arızalanmadan Önce Bir İç Kalıpta Aşınma Nasıl Görünür?
Aşınma kendisini nadiren ani bir kırılma olarak belli eder. Kalıplanmış parçada küçük değişiklikler olarak görünür ve her değişiklik, aletin belirli bir alanına işaret eder.
- Kapatma kenarları boyunca flaş çeliğin aşındığının veya ayırma hattının artık doğru şekilde sızdırmazlık sağlamadığının ilk uyarısıdır. bir sürücü hava yastığı muhafaza kapağı enjeksiyon kalıbı
 Toptan Sürücü Hava Yastığı Muhafazası / Kapak enjeksiyon kalıbı Tedarikçiler, Company, Expo Fanze T&M (Jiashan) Co., Ltd. Çin Toptan Sürücü Hava Yastığı Muhafazası / Kapak enjeksiyon kalıbı Tedarikçiler, Şirket, İhracatçı, Bu ürün ... Ürünü Görüntüle → Hava yastığının açılması sırasında kapağın kontrollü bir hat boyunca açılması gerektiğinden yırtılma dikişindeki parlama özellikle ciddidir. Kapatma durumu ilk denemeden itibaren kontrol edilmelidir.
- Görünür A yüzeylerinde çökme izleri genellikle duvar kalınlığı geçişinin veya soğutma düzeninin eşit olmayan büzülme ürettiği anlamına gelir. Çökme izleri ilk etapta bir tasarım ve süreç belirtisidir; Aylarca süren istikrarlı üretimden sonra ortaya çıkarlarsa, soğutma kanalları büyümüş olabilir veya çekirdek desteği zayıflıyor olabilir.
- Dokulu yüzeylerde parlaklık farklılıkları veya çizikler dokunun kendisinin yıprandığını gösterir. Yeniden dokulandırma mümkündür, ancak çeliğin şeklini kaybetmesinden önce yalnızca sınırlı sayıda yapılır. Dokulu alanların doğru ayırma kaplaması ve yeterli çıkarma yüklemesi ile korunması erken yeniden çalışmayı önler.
- Akış çizgileri ve yanık izleri genellikle kapıda veya havalandırma alanında başlar. Aşınmış kapılar akış düzenini değiştirir ve tıkanmış havalandırma delikleri, reçineyi yakan havayı hapseder. Erken yakalanırsanız her ikisinin de düzeltilmesi ucuzdur.
Hareketli mekanizmalara sahip parçalar, statik parçalara göre daha erken arızalanır. bir otomotiv klima havalandırma plastik parçalar enjeksiyon kalıbı her döngüde birbirine sürtünen panjurlar, kanatçıklar ve kaydırıcı göbekler içerir, böylece boşluğun kendisi hasar görmeden çok önce pivot ve kılavuz yüzeylerinde aşınma ortaya çıkar. Bunun gibi kalıplar için hareketli bileşenlere yönelik yedek parçalar bir seçenek değildir; onlar bir zorunluluktur.
 Toptan Otomotiv Klima Havalandırma Plastik Parçalar Enjeksiyon Kalıp Tedarikçisi Fanze T&M (Jiashan) Co., Ltd. Çin Toptan Otomotiv Klima Havalandırma Plastik Parçalar Enjeksiyon Kalıbı Tedarikçiler, Şirket, İhracat... Ürünü Görüntüle →
Taahhütte Bulunmadan Önce Bir Kalıp Tedarikçisine Ne Sormalısınız?
Kalıp ömrü bir spesifikasyondur ve tek bir spesifikasyon olarak müzakere edilmelidir. Takım satın alma siparişi imzalanmadan önce somut cevaplar isteyin:
- Hangi SPI sınıfı ve çelik spesifikasyonu alıntılanıyor ve çelik nerede hangi sertliğe kadar sertleştiriliyor?
- DFM incelemesinde parça geometrisinin hangi alanları aşınmaya yatkın olarak belirlendi ve tasarım bu aşınmayı azaltmak için ne yapıyor?
- Kalıbın hedef ömrüne hangi döngü süresinde, reçinede ve paket basıncında ulaşması bekleniyor ve program bu görevi aşarsa ne olur?
- Hangi bakım planı varsayılıyor ve yedek parça olarak hangi kesici uçlar, kızaklar veya çekirdekler sağlanıyor?
- Tedarikçinin gösterge paneli yapıları gibi benzer iç parçalar konusunda nasıl bir geçmişi var ve üretimde hangi kalıp ömrü sonuçlarına ulaşıldı?
Parça büyük, görünür bir yapıysa, şununla başlayın: gösterge paneli parçaları için otomotiv iç plastik enjeksiyon kalıplama nasıl seçilir RFQ'yu tamamlamadan önce. Ve imzalamadan önce atölyeye bakın. Ciddi alıcılar takım kalifikasyonunu fiziksel bir inceleme olarak ele alır; bu nedenle Avrupalı müşteriler kalıp takımlarını incelemek için fabrikamızı ziyaret ediyor seri üretimden önce. Makinenin durumu, ölçüm ekipmanı ve bakım kayıtları size gerçek kalıp ömrü hakkında herhangi bir broşürden daha fazlasını anlatır.
Beklentileri Umutla Değil Rakamlarla Belirleyin
Otomotiv iç kalıbı, plastik parça programındaki en büyük yatırımlardan biridir ve bir tahminden ziyade bir yaşam döngüsü planını hak eder. Pratik formül basittir: Tahmin hacmine uygun SPI sınıfını seçin, aşınma alanları için sertleştirilmiş çelik belirtin, geometriyi DFM aracılığıyla erkenden sabitleyin, işlemi aletin tasarlandığı pencere içinde çalıştırın ve kalıbı, üretim yoğunlaştığında tartışılamaz bir takvimde tutun.
Fanze T&M'de hava yastığı kapakları, gösterge paneli çerçeveleri, hava delikleri, orta konsollar ve bardak tutucular için otomotiv iç kalıpları üretiyoruz ve parçaları kendi enjeksiyon kalıplama atölyemizde çalıştırıyoruz. Bu, DFM geri bildiriminin yalnızca aleti tasarlayan değil, parçaları üreten kişilerden geldiği anlamına gelir. Sonuç, tanımladığınız hacim, reçine ve üretim planına dayalı olarak teklif aşamasında döngüler halinde kabul edilen ve ilk denemeden seri üretime kadar IATF 16949 süreç disiplini tarafından desteklenen bir kalıp ömrü hedefidir.
Numarayı sorun, sonra buna nasıl ulaşılacağını sorun. Kalıp ömrü tahmini, yalnızca bunu doğrulayan tasarım, süreç ve bakım planıyla birlikte kullanıldığında faydalıdır.
Kategoriler
- Şirket Haberleri(2)
- Sektör Haberleri(20)
Ürün Kategorisi
-
Yazıcı Bileşenleri ve Parçaları
-
İki renkli Plastik bileşen ve alet
-
Plastik Çok Yollu Konnektörler
-
Dişli Plastik enjeksiyon kalıplı parça
-
Ev Aletleri Enjeksiyon Parçaları
-
Robot kabuk enjeksiyon kalıbı
-
Parlak Şeffaf PC enjeksiyon kalıbı
-
Motosiklet Kaplamaları ve Kaporta plastik enjeksiyon kalıbı
-
EV Şarj kazık plastik enjeksiyon kalıbı
-
Otomobil kablo demeti
-
Otomotiv iç plastik parçalar enjeksiyon kalıbı
İlgili Etiket
-
Otomotiv Kontrol Paneli Plastik Parça Enjeksiyon Kalıbı
Otomotiv Gösterge Paneli Plastik Parça Enjeksiyon Kalıbı
Otomotiv Havalandırma Plastik Parça Enjeksiyon Kalıbı
Otomotiv Kapı Paneli Plastik Parça Enjeksiyon Kalıbı
automotive wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Otomotiv iç plastik parçalar enjeksiyon kalıbı
- Otomobil kablo demeti
- EV Şarj kazık plastik enjeksiyon kalıbı
- Motosiklet Kaplamaları ve Kaporta plastik enjeksiyon kalıbı
- Parlak Şeffaf PC enjeksiyon kalıbı
- Robot kabuk enjeksiyon kalıbı
- Ev Aletleri Enjeksiyon Parçaları
- Dişli Plastik enjeksiyon kalıplı parça
- Plastik Çok Yollu Konnektörler
- İki renkli Plastik bileşen ve alet
- Yazıcı Bileşenleri ve Parçaları

